Продукты
Описание продукта
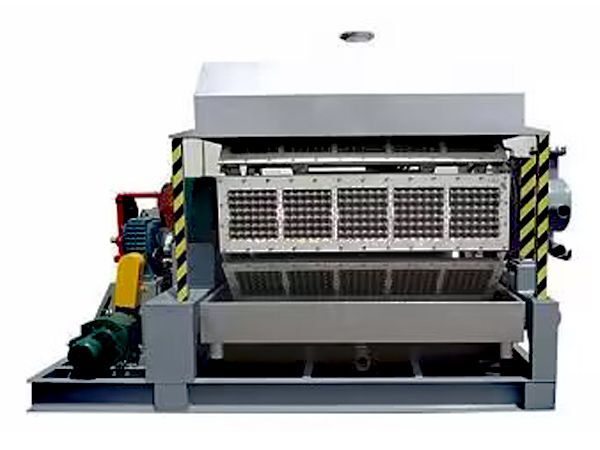
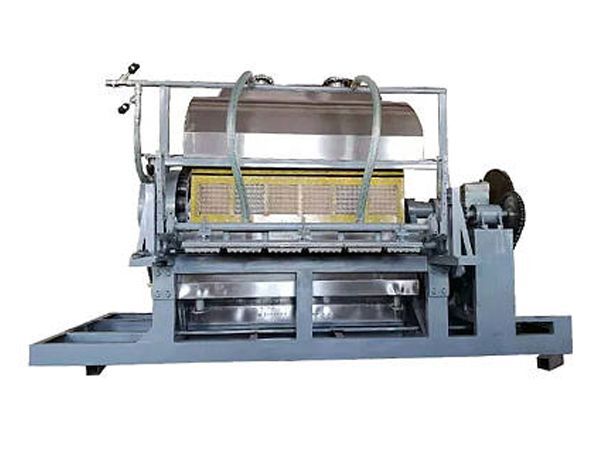
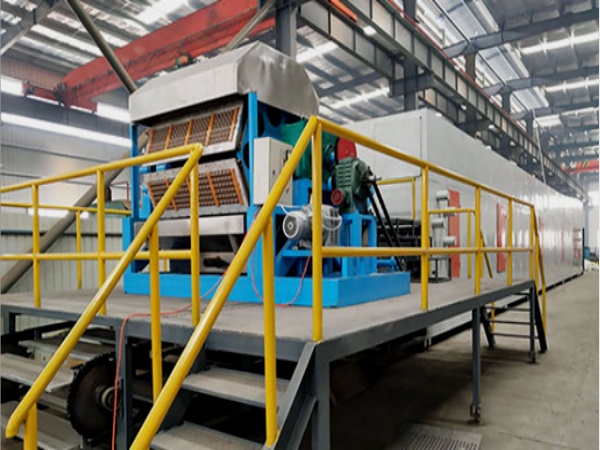
Он предназначен для производства различных формованных изделий из целлюлозы, включая лотки для яиц, коробки для яиц, лотки для фруктов и лотки для кофе
Материал, используемый для формованных целлюлозных изделий, — это макулатура, гофрированная бумага, старые газеты, журналы и т. д.
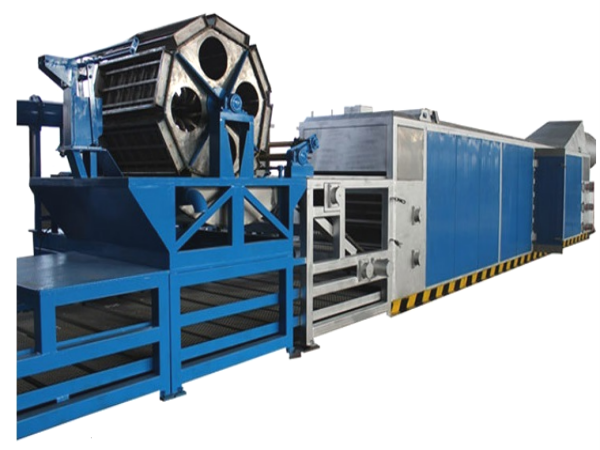
Машина для производства лотков из формованной целлюлозы может быть изготовлена с использованием 4, 8 или 12 вращающихся барабанов, и каждая поверхность может включать 2, 3, 4 или 5 форм по требованию
Наши преимущества
1. Высокая эффективность
2. Полная автоматизация
3. Большая производительность
4. Низкое энергопотребление
5. Простота в эксплуатации и обслуживании
Почему выбирают нас
Наши услуги включают проектные решения для птицеферм под ключ, представление продукции, предложение цен, доставку, инструкции по установке, обслуживание оборудования, обучение персонала фермы и многое другое
20 лет разработки и производства птицеводческого оборудования с поддержкой передовых немецких производственных технологий
Наша команда готова обслуживать вас онлайн 24 часа в сутки
Материалы
Высококачественная оцинкованная сталь и нержавеющая сталь, трубы, пластины, двигатели, оцинкованная сталь, нержавеющая сталь, пластик и импортная фурнитура, ролики, монтажные инструменты и т. д.
Комплектующие
машина для производства пульпы, гомогенизатор, шламовый насос, вибросито, дезинтегратор пульпы, формовочная машина, формы, вакуумный насос, вакуумный бак, насос, воздушный компрессор, машина для очистки форм, кирпич, цемент или стальная туннельная печь, упаковочная машина и т. д.
Принцип работы
Изготовление лотков из материалов через процессы производства пульпы, формования, сушки и упаковки
Технические характеристики
Автоматическая вспомогательная система
1. Система производства пульпыСостоит из машины для производства пульпы, гомогенизатора, шламового насоса, вибросита, дезинтегратора пульпы. Сырье помещается в пульпер, добавляется необходимое количество воды, и макулатура перемешивается в пульпу, которая хранится в накопительном баке
Пульпа из бака подается в пульпоприемник, где регулируется концентрация пульпы и дополнительно перемешивается гомогенизатором с использованием белой воды из возвратного бака и густой пульпы из накопительного бака
После доведения до нужной консистенции пульпа подается в питающий бак для использования в системе формования
2. Система формованияСостоит из формовочной машины, форм, вакуумного насоса, вакуумного бака, насоса, воздушного компрессора, машины для очистки форм. Пульпа из подающего бака поступает в формовочную машину, где вакуумная система адсорбирует пульпу, оставляя ее на форме для формирования изделия, а белая вода отсасывается и возвращается в бак через вакуумный насос
После адсорбции формы сжатый воздух от компрессора выдувает формованное изделие с формы на вращающуюся форму, которая затем передает его дальше
3. Система сушки
Тип 1: Естественная сушка, изделия высушиваются погодными условиями и естественным ветром
Тип 2: Традиционная сушка, кирпичная, цементная или стальная туннельная печь, источник тепла может быть природный газ, дизель, уголь, сухая древесина, сжиженный нефтяной газ и т. д.
Тип 3: Многослойная сушильная линия с кирпичной, цементной или стальной туннельной печью, 6-слойная металлическая сушильная линия экономит более 30% энергии по сравнению с традиционной сушкой
Основные источники тепла — это экологически чистая энергия, такая как природный газ, дизельное топливо, сжиженный нефтяной газ и метанол
4. Упаковочная машинаСостоит из автоматического штабелеукладчика, пресс-подборщика, конвейера передачи и т. д. Машина упаковывает лотки для яиц по 100 или 120 штук, оборачивая их пластиковой пленкой
Упаковка
1. Полный контейнер: все упаковывается на деревянных поддонах, в коробках, пластиковой пленке, в зависимости от ситуации
2. Неполный контейнер: все упаковывается на деревянных поддонах, в коробках, пластиковой пленке, в зависимости от ситуации
3. Локальный склад: все упаковывается на деревянных поддонах, в коробках, пластиковой пленке, в зависимости от ситуации
Доставка
1. Полный или неполный контейнер морским транспортом
2. Локальный склад автомобильным транспортом
Установка
Мы предоставляем вам подробные инструкции и шаги с изображениями или видео по электронной почте или экспресс-доставкой, вы передаете их своему менеджеру фермы и рабочим или мы направляем к вам инженера по установке
Обслуживание
1. Проверьте стабильность напряжения для защиты двигателя после установки
2. Перед использованием убедитесь, что все винты и гайки затянуты
3. Ежемесячно проверяйте пластиковые и стальные комплектующие, соединители и т. д., чтобы убедиться в их исправной работе
4. Проверьте, ровно ли движется конвейерная лента
Категории продуктов
Сертифицировано
Метка
Сообщение
Рекомендуемые товары
 >30,000 кур H-образная автоматическая батарейная клетка1. Более 30 000 кур в одном птичнике, выбирайте его
2. Предназначен для выращивания цыплят от 12 или 16 недель до взрослых несушек
3. Срок службы составляет более 25 лет
4. Наша круглосуточная онлайн-приёмная WhatsApp: +8618830120193, +234 8111199996 >30 000 молодок в автоматических батарейных клетках типа H1. Более 30 000 цыплят в одном помещении — выбирайте его.
2. Он предназначен для выращивания цыплят старше 1 дня до 12–16 недель, когда они начинают нести яйца.
3. Срок службы составляет более 25 лет.
4. Конструкция включает Vcloud искусственный интеллект, электрический шкаф управления, автоматическое оборудование для поения, кормления, очистки навоза и ручного сбора.
5. Наша круглосуточная онлайн-приемная WhatsApp NO. +8618830120193 <30,000 Pullets Automatic A Type Battery Cage1. От 10 000 до 30 000 молодок в одном птичнике — выбирайте это.
2. Предназначен для выращивания молодок старше 1 дня до возраста 12–16 недель, когда куры начинают нести яйца.
3. Срок службы составляет более 25 лет.
4. Конструкция включает: Vcloud искусственный интеллект, электрический шкаф управления, автоматическое оборудование для поения, кормления, уборки помета и ручного сбора яиц.
5. Наша круглосуточная онлайн-служба поддержки в WhatsApp: +86 18830120193. >30,000 Бройлеров Автоматическая Уборка H-Тип Батарейная Клетка1. Более 30 000 бройлеров в одном птичнике — выбирайте его.
2. Предназначен для выращивания бройлеров от 1 до 45 дней до готовности к продаже.
3. Срок службы составляет более 20 лет.
4. Наша круглосуточная онлайн-приемная WhatsApp: +8618830120193, +234 8111199996. >30,000 Бройлеров Полуавтоматическая Уборка H-Тип Батарейная Клетка1. Более 30 000 бройлеров в одном птичнике — выбирайте его.
2. Предназначен для выращивания бройлеров от 1 до 45 дней до готовности к продаже.
3. Срок службы составляет более 20 лет.
4. Наша круглосуточная онлайн-приемная WhatsApp: +8618830120193, +234 8111199996. >30,000 Бройлеров Ручная Уборка Батарейная Клетка Типа H1. Более 30 000 бройлеров в одном птичнике — выбирайте его.
2. Предназначен для выращивания бройлеров от 1 до 45 дней, готовых к продаже.
3. Срок службы составляет более 20 лет.
4. Конструкция включает Vcloud искусственный интеллект, электрический шкаф управления, автоматическое оборудование для поения, кормления и уборки помета, ручной сбор.
5. Наша круглосуточная онлайн-приемная WhatsApp NO. +8618830120193, +234 8111199996. <30,000 Broilers Manual Harvest A Type Battery Cage1. Меньше 30 000 бройлеров в птичнике — выбирайте этот вариант.
2. Предназначен для выращивания бройлеров от 1 до 45 дней до рыночной готовности.
3. Срок службы более 20 лет.
4. Конструкция включает Vcloud искусственный интеллект, электрический шкаф управления, автоматическое оборудование для поения, кормления и уборки помета, ручной сбор.
5. Наша круглосуточная онлайн-служба WhatsApp: +8618830120193, +234 8111199996. Головной офис в Гонконге предлагает решения для птицеферм по стандартам ЕС, производит оборудование для птицефабрик1. Постоянная связь с ЕС и США
2. Филиалы и фабрики в Китае, Нигерии, Эфиопии и Танзании
3. Качество продукции адаптировано под местные птицефермы
4. В наличии клетки для птицы и оборудование для птицеферм
5. Круглосуточная онлайн-приемная Whatsapp NO. : +8618830120193, свяжитесь с нами для получения полной информации Китайский филиал предлагает бизнес-план птицефермы, производство оборудования для птицеферм1. Адрес: Flat/RM 2416, 24/F, Runxing Building, Youyi Nan Street, Shijiazhuang City, Hebei Province, China
2. Фабрика оборудования для птицеводческих ферм и клеток для птицы, а также складские запасы на продажу
3. Индивидуальные решения для местных птицеферм
4. Качество и дизайн соответствуют европейским стандартам
5. 24-часовой онлайн-прием Whatsapp NO. : +8618830120193 Филиал в Нигерии предлагает бизнес-план птицефермы, производство оборудования для птицеферм1. Адрес: После офиса Sinoma, 200 метров рядом с заправочной станцией Danco, скоростная трасса Лагос/Ибадан, штат Лагос, Нигерия
2. Фабрика оборудования для птицеводческих ферм и клеток для птицы, а также складские запасы на продажу
3. Индивидуальные решения для птицеводческих ферм Нигерии
4. Качество и дизайн соответствуют европейским стандартам
5. 24-часовой онлайн-прием WhatsApp NO.: +8618830120193 Предложение по бизнес-плану птицефермы в Эфиопии, производство оборудования для птицеферм1. Адрес: Gelan Gura, Akaki-kaliti Sub City, Аддис-Абеба, Эфиопия
2. Птичьи клетки и оборудование для птицеводческих ферм в наличии на продажу
3. Индивидуальные решения для птицеводческих ферм Эфиопии
4. Качество и дизайн соответствуют европейским стандартам
5. Онлайн-приёмная 24 часа, WhatsApp №: +8618830120193. Свяжитесь с нами, чтобы получить прайс-лист Филиал в Танзании предлагает бизнес-план птицефермы, производство оборудования для птицеферм1. Адрес: No.8, Sova Road, Msufini, Mlandizi, Kibaha, Pwani, Tanzania
2. Фабрика по производству клеток для птицеводства и оборудования для птицефабрик, а также склад для продажи
3. Индивидуальные решения для птицефабрик Танзании
4. Качество и дизайн соответствуют европейским стандартам
5. 24-часовая онлайн-приемная Whatsapp NO. : +8618830120193